














11 ข้อบกพร่องทั่วไปในการเชื่อมพลาสติกด้วยคลื่นอัลตราโซนิค และวิธีแก้ไข (พร้อมแผนผังการแก้ไขปัญหาอย่างรวดเร็ว)
อัปเดตล่าสุด: 20 สิงหาคม 2569 | ผู้เขียน: [Li Yong] (วิศวกรกระบวนการเชื่อมด้วยคลื่นอัลตราโซนิค) | เวลาอ่าน: ประมาณ 12 นาที
| เกี่ยวกับบทความนี้ เรียบเรียงโดย หลี่ หยง วิศวกรกระบวนการเชื่อมด้วยคลื่นอัลตราโซนิค บริษัท เซินเจิ้น เฉิงกวน อินเทลลิเจนท์ อัลตราโซนิค อีควิปเมนท์ จำกัด ด้วยประสบการณ์ 22 ปีในการติดตั้งสายการผลิตและปรับปรุงผลผลิต เขาได้ส่งมอบโครงการเชื่อมมากกว่า 10,000 โครงการ ครอบคลุมผลิตภัณฑ์เชื่อมมากกว่า 100,000 ชิ้น เนื้อหาในบทความนี้อ้างอิงจากกรณีศึกษาจริงในสายการผลิตและการตรวจสอบพารามิเตอร์ |
สารบัญ
- การเชื่อมเย็น (การเชื่อมเทียม)
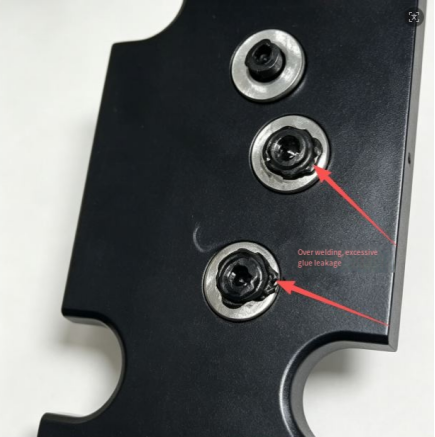
- การเชื่อมมากเกินไป (รอยไหม้ รอยเกรียม)
- แสงวาบมากเกินไปและน้ำล้น
- การเสียรูปและการบิดเบี้ยวของผลิตภัณฑ์
- รอยแตกและรอยแยก
- การเชื่อมที่ไม่ตรงแนวและไม่ตรงกัน
- รอยบุ๋มและรอยกด (รอยกดบนพื้นผิว)
- ฟองอากาศและรูพรุน
- การปิดผนึกไม่ดี (น้ำและอากาศรั่ว)
- คุณภาพการเชื่อมที่ไม่สม่ำเสมอ
- เสียงดังเอี๊ยดหลังจากเชื่อมเสร็จ
- แผนผังการแก้ไขปัญหาอย่างรวดเร็ว
- คำถามที่พบบ่อย (FAQ)
การเชื่อมพลาสติกด้วยคลื่นอัลตราโซนิคได้กลายเป็นกระบวนการประกอบหลักในอุตสาหกรรมชิ้นส่วนยานยนต์ ตัวเรือนอุปกรณ์อิเล็กทรอนิกส์ อุปกรณ์ทางการแพทย์ ชิ้นส่วนเครื่องใช้ไฟฟ้าภายในบ้าน และอีกหลายสาขา เนื่องจากความเร็ว ความสม่ำเสมอสูง และไม่ต้องใช้วัสดุสิ้นเปลือง อย่างไรก็ตาม ในการผลิตจริงนั้น ข้อบกพร่องในการเชื่อมเป็นปัญหาที่เกือบทุกสายการผลิตต้องเผชิญ เนื่องจากได้รับอิทธิพลจากสภาพของวัสดุ การตั้งค่าพารามิเตอร์ การสึกหรอของเครื่องมือ ความแม่นยำของอุปกรณ์จับยึด และปัจจัยอื่นๆ
บทความนี้จะอธิบายอย่างเป็นระบบถึงข้อบกพร่องในการเชื่อมด้วยคลื่นอัลตราโซนิคที่พบบ่อยที่สุด 11 ประการในกระบวนการผลิต โดยแต่ละข้อบกพร่องจะถูกแบ่งออกเป็นสามระดับ ได้แก่ "อาการ → สาเหตุ → วิธีแก้ไข" นอกจากนี้ยังมีแผนผังการแก้ไขปัญหาอย่างรวดเร็วในตอนท้าย เพื่อช่วยให้คุณค้นหาสาเหตุที่แท้จริงได้อย่างรวดเร็วเมื่อเกิดปัญหาในสายการผลิต และลดเวลาในการลองผิดลองถูก
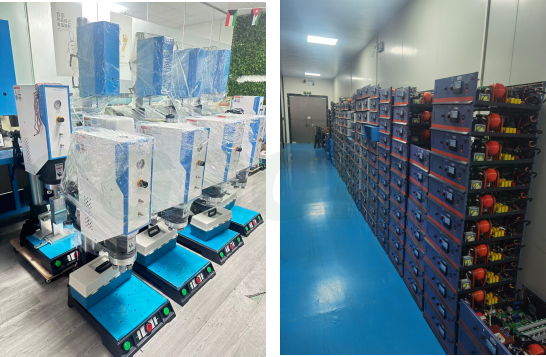
ภาพถ่ายสายการผลิตเครื่องเชื่อมพลาสติกอัลตราโซนิค
1. การเชื่อมเย็น (การเชื่อมเทียม)
อาการ
รอยเชื่อมดูเหมือนจะสมบูรณ์ดี แต่เมื่อบิดเบาๆ ด้วยมือกลับแตกออก และความแข็งแรงก็ต่ำกว่าข้อกำหนดในการออกแบบมาก ในการทดสอบการลอก รอยเชื่อมส่วนบนและส่วนล่างแยกออกจากกันอย่างง่ายดาย การตรวจสอบภาคตัดขวางแสดงให้เห็นว่าไม่มีการหลอมรวมที่แท้จริงเกิดขึ้นภายใน ตัวนำพลังงานถูก "ทำให้แบน" แทนที่จะก่อตัวเป็นก้อนหลอมเหลว
สาเหตุ
- แรงดันในการเชื่อมไม่เพียงพอ เวลาเชื่อมสั้นเกินไป หรือความกว้างของคลื่นต่ำเกินไป — พลังงานที่ป้อนเข้าไปต่ำกว่าเกณฑ์การหลอมละลาย
- แตรหรืออุปกรณ์ติดตั้งที่ชำรุด ทำให้ประสิทธิภาพการถ่ายโอนพลังงานลดลง
- ผลิตภัณฑ์ติดตั้งไม่ตรงแนวในตัวยึด ทำให้ตัวนำพลังงานไม่ตรงกับจุดรับแรงดันของลำโพง
- ความชื้นมากเกินไปในเรซินพลาสติก ไอน้ำที่ระเหยออกไปจะนำความร้อนออกไปและขัดขวางการหลอมรวม
- ตัวควบคุมพลังงานมีขนาดเล็กเกินไปในการออกแบบผลิตภัณฑ์ — มีวัสดุหลอมเหลวไม่เพียงพอ
โซลูชัน
- เพิ่มแรงดันในการเชื่อม ขยายเวลาการเชื่อม หรือเพิ่มกำลังส่งของกระแสไฟฟ้าตามความเหมาะสม (ปรับพารามิเตอร์ทีละตัวเท่านั้น และบันทึกผลการเปรียบเทียบ)
- ตรวจสอบพื้นผิวการทำงานของแตรและอุปกรณ์ยึด หากพบชิ้นส่วนที่สึกหรอให้ซ่อมแซมหรือเปลี่ยนใหม่ทันที
- ปรับแต่งอุปกรณ์จับยึดเพื่อให้มั่นใจได้ว่าการวางตำแหน่งผลิตภัณฑ์มีความแม่นยำและไม่คลาดเคลื่อน
- ควรอบแห้งเรซินพลาสติกก่อนเพื่อกำจัดความชื้น (สำหรับ ABS/PC ให้อบที่อุณหภูมิ 80–100°C เป็นเวลา 2–4 ชั่วโมง)
- ปรับโครงสร้างของผลิตภัณฑ์เพื่อขยายช่องนำพลังงาน (ความสูงของช่องนำพลังงานโดยทั่วไปอยู่ที่ 0.5–0.8 มม. ขึ้นอยู่กับความหนาของผนังวัสดุ)
2. การเชื่อมมากเกินไป (รอยไหม้ รอยเกรียม)
อาการ
รอยเชื่อมจะเปลี่ยนเป็นสีขาว สีเหลือง หรือแม้กระทั่งสีดำไหม้เกรียม มีเศษโลหะลอยออกมามาก และชิ้นส่วนจะเสียรูปทรง ในกรณีที่รุนแรงอาจไหม้ทะลุเฉพาะจุด มักพบเห็นได้ในชิ้นส่วนขนาดเล็ก ชิ้นส่วนผนังบาง หรือผลิตภัณฑ์ที่มีตัวนำพลังงานขนาดใหญ่เกินไป
สาเหตุ
- ระยะเวลาการเชื่อม ความกว้างของการเชื่อม หรือแรงดันการเชื่อมที่มากเกินไป — ปริมาณพลังงานที่ป้อนต่อหน่วยพื้นที่เกินขีดจำกัด
- ระยะเวลาการคงอยู่ (ค้าง) ของคลื่นอัลตราโซนิคนานเกินไป ความร้อนจึงสะสมมากขึ้นโดยไม่มีทางระบายออก
- ผนังผลิตภัณฑ์มีความหนาบางเกินไป จึงไม่สามารถทนต่อพารามิเตอร์มาตรฐานได้
โซลูชัน
- ลดเวลาในการเชื่อม ลดความกว้างของการสั่นสะเทือน และลดแรงดันในการเชื่อม
- ลดระยะเวลาการพัก/คงค่าของคลื่นอัลตราโซนิค
- ลดปริมาณพลังงานโดยรวมที่ใช้ในการผลิตผลิตภัณฑ์ผนังบาง หากจำเป็น ให้ปรึกษากับวิศวกรโครงสร้างเพื่อปรับความหนาของผนังให้เหมาะสม
- ปรับตำแหน่งหน้าสัมผัสของฮอร์นเพื่อป้องกันไม่ให้พลังงานกระจุกตัวอยู่ที่จุดอ่อนเฉพาะที่
3. แสงวาบและแสงล้นมากเกินไป
อาการ
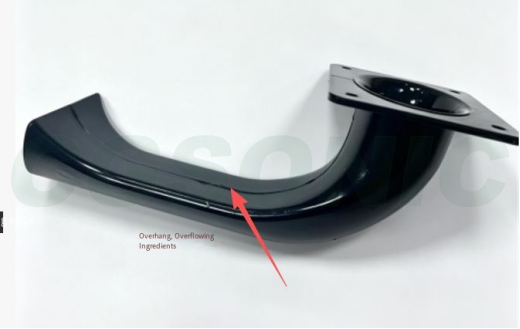
เศษพลาสติกส่วนเกินจะถูกบีบออกมาเป็นวงรอบด้านข้างของรอยเชื่อมทั้งสองด้าน ซึ่งทำให้ดูไม่สวยงามและต้องตัดแต่งออกด้วยมือในภายหลัง ทำให้ต้นทุนเพิ่มขึ้น
สาเหตุ
- แรงกดในการเชื่อมสูงเกินไป หรือความลึกของการยุบตัว (จังหวะลง) ตั้งไว้ลึกเกินไป
- วัสดุนี้ไหลได้ง่าย ดังนั้นพลาสติกหลอมเหลวจึงถูกบีบออกมาได้อย่างง่ายดาย
- ช่องว่างระหว่างตัวเรือนด้านบนและด้านล่างกว้างเกินไป ทำให้โลหะหลอมเหลวมี "ทางออก"
- พื้นผิวสัมผัสของแตรไม่เรียบ ทำให้เกิดแรงกดเฉพาะจุดมากเกินไป
โซลูชัน
- ลดแรงดันการเชื่อมและลดการตั้งค่าความลึกของการยุบตัวลง
- ปรับปรุงกระบวนการฉีดขึ้นรูปผลิตภัณฑ์เพื่อลดช่องว่างระหว่างตัวเรือนกับชิ้นงาน
- ตรวจสอบและลับคมแตรใหม่เพื่อให้หน้าสัมผัสเรียบเสมอกัน
- สำหรับพลาสติกที่ไหลได้ดี (เช่น PP) ให้ลดค่าแอมพลิจูดลงเพื่อลดปริมาณพลาสติกหลอมเหลวที่ถูกบีบออกมา
4. การเสียรูปและการบิดเบี้ยวของผลิตภัณฑ์
อาการ
หลังจากเชื่อมแล้ว ตัวเรือนจะงอหรือโป่งออก และกลไกการล็อกจะเสียรูป ทำให้ชิ้นส่วนประกอบถัดไปไม่อยู่ในแนวเดียวกัน บางครั้งอาจถึงขั้นที่กลไกการล็อกไม่สามารถประกอบเข้ากันได้อีกต่อไป
สาเหตุ
- แรงกดอัดสูงพร้อมกับความเครียดจากความร้อนที่กระจุกตัวอยู่ในบริเวณเฉพาะที่
- การยึดจับที่ไม่เพียงพอ ทำให้บริเวณที่ไม่ได้รับการรองรับของชิ้นส่วนยุบตัวลงเมื่อรับแรงกด
- ความหนาของผนังชิ้นส่วนไม่สม่ำเสมอ ส่งผลให้การหดตัวจากการเย็นตัวไม่คงที่
- แรงดันถูกปล่อยออกมาก่อนที่เวลาการทำความเย็น (การคงสภาพ) จะเพียงพอ ในขณะที่พลาสติกยังไม่แข็งตัว
โซลูชัน
- ลดแรงกดในการจับยึดชิ้นงานขณะเชื่อม
- ปรับแต่งอุปกรณ์ยึด/ฐานรองเพื่อให้ผลิตภัณฑ์ได้รับการรองรับด้านหลังอย่างเต็มที่และกำจัดพื้นที่ที่ไม่ได้รับการรองรับ
- ปรับปรุงความสม่ำเสมอของความหนาของผนังในการออกแบบผลิตภัณฑ์ให้ดีที่สุดเท่าที่จะเป็นไปได้
- เพิ่มเวลาในการจับยึด/ทำให้เย็นลง คลายแรงกดและเปิดเครื่องมือหลังจากที่พลาสติกเย็นตัวและแข็งตัวแล้วเท่านั้น
5. รอยแตกและรอยแยก
อาการ
รอยแตกมักปรากฏใกล้รอยเชื่อม ในส่วนที่มีผนังบาง หรือที่มุมต่างๆ โดยพบได้บ่อยในวัสดุที่เปราะ (ABS, PC) โดยเฉพาะ PC
สาเหตุ
- พลังงานอัลตราโซนิกที่มากเกินไป การสั่นสะเทือนความถี่สูงนั้นทำให้วัสดุ "สั่น" จนแยกออกจากกัน
- แตรกดลงบนบริเวณผนังบางโดยตรง ทำให้เกิดแรงกดกระจุกตัว
- ชิ้นส่วนขึ้นรูปมีแรงเค้นภายในสูง ความร้อนจากการเชื่อมจะช่วยคลายแรงเค้น
- ความเค้นกระจุกตัวอยู่ที่มุมแหลมของชิ้นส่วน
โซลูชัน
- ลดความกว้างของคลื่นและพลังงานการเชื่อมโดยรวมเพื่อลดแรงกระแทก
- เปลี่ยนตำแหน่งหน้าสัมผัสของฮอร์นเพื่อหลีกเลี่ยงบริเวณผนังบาง
- ควรอบชิ้นส่วนที่ขึ้นรูปแล้วล่วงหน้าเพื่อลดความเครียดภายใน
- ลบมุมแหลมในโครงสร้างของผลิตภัณฑ์เพื่อขจัดจุดที่เกิดความเค้นสะสม
6. การเชื่อมที่ไม่ตรงแนวและไม่ตรงกัน
อาการ
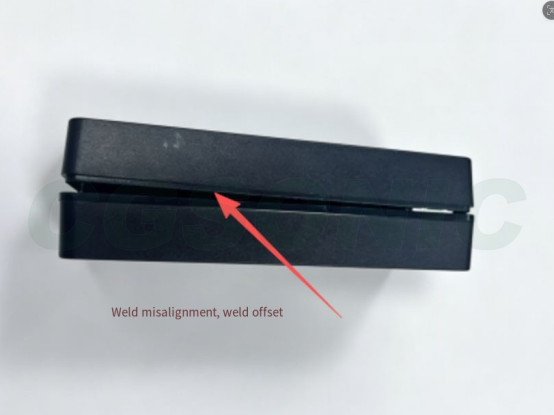
รอยต่อระหว่างตัวเรือนด้านบนและด้านล่างมีรอยต่อที่ไม่เรียบและระดับความสูงไม่สม่ำเสมอ ซึ่งเป็นข้อบกพร่องด้านความสวยงามที่อาจส่งผลต่อการปิดผนึกในกรณีที่รุนแรงได้
สาเหตุ
- ความแม่นยำในการกำหนดตำแหน่งอุปกรณ์ต่ำ
- ช่องว่างขนาดใหญ่ในแม่พิมพ์ฉีดพลาสติกของผลิตภัณฑ์
- แตรไม่ได้ติดตั้งในแนวตั้งและมีการเยื้องไปด้านข้าง
- ชิ้นส่วนดังกล่าวได้รับแรงด้านข้างในระหว่างการหนีบ
โซลูชัน
- ปรับเทียบและปรับปรุงอุปกรณ์จับยึดตำแหน่งเพื่อให้ได้ความแม่นยำในการกำหนดตำแหน่งที่ดีขึ้น
- ปรับปรุงแม่พิมพ์ฉีดพลาสติกเพื่อลดช่องว่างในการประกอบตัวเรือนให้แน่นขึ้น
- ปรับการติดตั้งลำโพงให้ถูกต้องเพื่อให้ได้แนวตั้งฉากและขจัดปัญหาการเบี่ยงเบนด้านข้าง
- ปรับอุปกรณ์จับยึดชิ้นงานให้ชิ้นงานไม่เอียงไปด้านข้างขณะทำการเชื่อม
7. รอยบุ๋มและรอยกด (ร่องรอยจากการกดบนพื้นผิว)
อาการ
รอยขีดข่วนหรือรอยบุ๋มจะเกิดขึ้นบนพื้นผิวด้านนอกของชิ้นส่วนเนื่องจากแรงกดของแตร ทำให้รูปลักษณ์เสียหาย สำหรับชิ้นส่วนที่เน้นความสวยงาม (เช่น รีโมทคอนโทรล แผงลำโพง ฯลฯ) นี่มักเป็นข้อบกพร่องร้ายแรงที่ทำให้ใช้งานไม่ได้
สาเหตุ
- แรงกดในการเชื่อมที่มากเกินไป
- แอมพลิจูดที่ส่งผ่านไปยังพื้นผิวเครื่องสำอาง
- ความแข็งหรือพื้นผิวของเขาที่ไม่เหมาะสม
- ไม่มีส่วนรองรับด้านหลังชิ้นส่วน จึงทำให้มันจมลงเมื่อถูกกด
โซลูชัน
- ลดแรงดันในการเชื่อมลง
- ติดฟิล์มป้องกันระหว่างเขาและพื้นผิวตกแต่ง ปรับแต่งพื้นผิวของเขาให้เหมาะสม
- เพิ่มตัวรองรับด้านหลังเต็มรูปแบบในอุปกรณ์ยึด เพื่อป้องกันไม่ให้ชิ้นส่วนจมลงภายใต้แรงกด
- ลดความแรงของการสั่นสะเทือนเพื่อจำกัดผลกระทบต่อพื้นผิวเครื่องสำอาง
8. ฟองอากาศและรูพรุน
อาการ
ฟองอากาศจะปรากฏขึ้นภายในรอยเชื่อม ซึ่งสามารถมองเห็นได้ด้วยตาเปล่าในชิ้นส่วนโปร่งใส ส่งผลให้ความแข็งแรงลดลงและประสิทธิภาพในการปิดผนึกลดลง
สาเหตุ
- พลาสติกมีความชื้นสูง ความชื้นจะระเหยกลายเป็นไอระหว่างการเชื่อมและติดอยู่ในรอยเชื่อม
- ก๊าซที่อยู่ภายในวัสดุหลอมเหลวไม่สามารถหนีออกมาได้
- การเชื่อมเร็วเกินไป พลาสติกหลอมเหลวจะปิดสนิทเร็วเกินไปและกักอากาศไว้
โซลูชัน
- อบแห้งเรซินพลาสติกให้แห้งสนิทเพื่อไล่ความชื้นออกไป
- ลดความเร็วในการเชื่อมลงอย่างเหมาะสมเพื่อให้ก๊าซมีเวลาไหลออก
- ปรับค่าพารามิเตอร์ความดันเพื่อให้เนื้อโลหะหลอมเหลวถูกอัดแน่นอย่างสมบูรณ์และก๊าซภายในถูกบีบออกจากรอยเชื่อม
9. การปิดผนึกไม่ดี (น้ำและอากาศรั่ว)
อาการ
ความแข็งแรงดึงอยู่ในระดับที่ยอมรับได้ แต่ชิ้นส่วนไม่ผ่านการทดสอบการรั่วซึมของอากาศหรือการแช่น้ำ พบได้ทั่วไปในตัวเรือนกันน้ำ เซ็นเซอร์ยานยนต์ ชิ้นส่วนระบายความร้อนด้วยของเหลว และผลิตภัณฑ์อื่นๆ ที่ต้องการการซีลอย่างแม่นยำ
สาเหตุ
- การเชื่อมเย็น: การหลอมรวมไม่ต่อเนื่องในบางจุด ทำให้เกิดช่องว่างในรอยเชื่อม
- น้ำมันหรือฝุ่นละอองบนพื้นผิวสัมผัสที่ปนเปื้อนบริเวณรอยเชื่อม
- ตัวนำพลังงานชำรุดหรือออกแบบไม่ดี — มีวัสดุหลอมเหลวไม่เพียงพอที่จะเติมเต็มช่องทางการปิดผนึก
- พารามิเตอร์การเชื่อมผันผวน การหลอมรวมจึงแตกต่างกันไปในแต่ละชิ้นส่วน
โซลูชัน
- แก้ไขปัญหาการเชื่อมเย็นก่อน (ดูหัวข้อที่ 1) และปรับแต่งพารามิเตอร์การเชื่อมเพื่อให้รอยเชื่อมติดกันอย่างต่อเนื่องตลอดแนว
- ทำความสะอาดพื้นผิวสัมผัสของชิ้นส่วนก่อนทำการเชื่อม เพื่อขจัดคราบน้ำมันและฝุ่นละออง
- ตรวจสอบตัวควบคุมพลังงาน หากพบว่าชำรุด ให้ปรับเปลี่ยนโครงสร้างของผลิตภัณฑ์
- รักษาเสถียรภาพของแรงดันอากาศและแรงดันไฟฟ้าของอุปกรณ์เพื่อลดความผันผวนของพารามิเตอร์ และทำการตรวจสอบการรั่วไหลแบบสุ่มในสายการผลิต
10. คุณภาพการเชื่อมที่ไม่สม่ำเสมอ
อาการ
ในชิ้นงานชุดเดียวกัน บางชิ้นเชื่อมได้ดี ในขณะที่บางชิ้นเชื่อมไม่สนิท อัตราความบกพร่องผันผวนอย่างมาก และพารามิเตอร์ที่ตั้งค่าไว้ในวันนี้ อาจผิดพลาดอีกในวันพรุ่งนี้
สาเหตุ
- แรงดันไฟฟ้าของเครื่องใช้ไฟฟ้าในโรงงานผันผวน
- แรงดันอากาศอัดไม่คงที่
- การสึกหรอของแตรและการเปลี่ยนแปลงความถี่เรโซแนนซ์
- ความแปรปรวนระหว่างล็อตการผลิตของชิ้นส่วนขึ้นรูป (ปริมาณความชื้น ขนาด ความเครียดภายใน)
- ระยะห่างในการจัดวางอุปกรณ์ที่ไม่สม่ำเสมอ
โซลูชัน
- ติดตั้งอุปกรณ์รักษาระดับแรงดันไฟฟ้าและรักษาระดับแรงดันอากาศให้คงที่
- ตรวจสอบความก้องกังวานของแตรอย่างสม่ำเสมอ และซ่อมแซมหรือเปลี่ยนแตรที่ชำรุดทันที
- ควบคุมชิ้นส่วนขึ้นรูปที่เข้ามาและกำหนดมาตรฐานกระบวนการขึ้นรูปเพื่อลดความแปรปรวนของแต่ละล็อต
- ปรับปรุงอุปกรณ์จับยึดเพื่อให้ชิ้นส่วนทุกชิ้นถูกยึดไว้ด้วยระยะห่างที่เท่ากัน
11. เสียงดังเอี๊ยดหลังจากเชื่อมเสร็จ
อาการ
เมื่อเขย่าชิ้นส่วนสำเร็จรูป จะมีเสียงกรุ๊งกริ๊งดังออกมาจากด้านใน เป็นเสียงที่พบได้ทั่วไปในผลิตภัณฑ์ที่มีช่องว่างปิด (เช่น รีโมทคอนโทรล ตัวเรือนเซ็นเซอร์)
สาเหตุ
- เศษพลาสติกจากการเชื่อมมากเกินไปตกค้างอยู่ภายในโพรง
- แสงแฟลชแตกออกและตกลงไปในผลิตภัณฑ์
โซลูชัน
- ปรับพารามิเตอร์ให้เหมาะสมเพื่อหลีกเลี่ยงการเชื่อมมากเกินไปและตัดเศษวัสดุตั้งแต่ต้นทาง
- ปรับปรุงการออกแบบรอยเชื่อมเพื่อป้องกันไม่ให้เศษโลหะส่วนเกินหลุดเข้าไปในโพรง
- เพิ่มขั้นตอนการเป่าลมทำความสะอาดหลังการเชื่อม เพื่อกำจัดเศษวัสดุออกจากโพรง
- ควบคุมแสงแฟลชและการไหลล้น เพิ่มขั้นตอนการตัดแต่งหากจำเป็น
แผนผังการแก้ไขปัญหาอย่างรวดเร็ว
เมื่อพบความผิดปกติในการเชื่อม อย่าเริ่มปรับค่าพารามิเตอร์แบบสุ่มสี่สุ่มห้า ให้แก้ไขปัญหาตามลำดับด้านล่างนี้ ซึ่งครอบคลุมปัญหาถึง 90%
① การอบแห้งวัสดุ → ② ระยะห่างในการประกอบผลิตภัณฑ์ → ③ สภาพของแตร/อุปกรณ์ยึด → ④ พารามิเตอร์หลักสามประการ: แรงดัน เวลา และแอมพลิจูด
ขั้นแรก ตรวจสอบสภาพของวัสดุ (ความชื้น ล็อตการผลิต) ก่อน จากนั้นตรวจสอบค่าความคลาดเคลื่อนของการประกอบชิ้นส่วน แล้วตรวจสอบแตรและอุปกรณ์จับยึดว่ามีการสึกหรอหรือเบี่ยงเบนหรือไม่ — และหลังจากนั้นค่อยเริ่มปรับพารามิเตอร์ หากทำในลำดับที่กลับกัน คุณมักจะเสียเวลาไปในทิศทางที่ผิด
คำถามที่พบบ่อย (FAQ)
ถาม: ฉันจะแก้ไขปัญหาการเชื่อมเย็น (การเชื่อมที่ไม่สมบูรณ์) ในการเชื่อมด้วยคลื่นอัลตราโซนิคได้อย่างไร?
A: ขั้นแรก ตรวจสอบว่าค่าพารามิเตอร์หลักทั้งสาม ได้แก่ แรงดัน เวลาในการเชื่อม และความกว้างของคลื่น ถูกตั้งค่าต่ำเกินไปหรือไม่ จากนั้นตรวจสอบว่าหัวเชื่อม/อุปกรณ์จับยึดสึกหรอหรือชิ้นส่วนวางไม่ตรงแนวหรือไม่ พลาสติกที่ชื้นเกินไปก็ทำให้เกิดการเชื่อมเย็นได้เช่นกัน ดังนั้นควรทำให้วัสดุแห้งก่อนทำการเชื่อม หากตัวนำพลังงานมีขนาดเล็กเกินไป ต้องเปลี่ยนโครงสร้างของผลิตภัณฑ์เพื่อขยายขนาดให้ใหญ่ขึ้น
ถาม: ทำไมรอยเชื่อมด้วยคลื่นอัลตราโซนิคจึงเปลี่ยนเป็นสีขาวหรือไหม้?
A: นั่นคือปัญหาการเชื่อมมากเกินไปอย่างเห็นได้ชัด สาเหตุเกิดจากเวลาในการเชื่อมที่มากเกินไป ความกว้างของคลื่น หรือแรงดันที่มากเกินไป หรือการคงอุณหภูมิไว้นานเกินไปจนทำให้เกิดความร้อนสะสม วิธีแก้ไขคือลดเวลาในการเชื่อม ลดความกว้างของคลื่น ลดแรงดัน และลดเวลาในการคงอุณหภูมิไว้ ผลิตภัณฑ์ที่มีผนังบางต้องระมัดระวังเป็นพิเศษเกี่ยวกับการใช้พลังงาน
ถาม: หากชิ้นส่วนเสียรูปหรือบิดเบี้ยวหลังจากเชื่อมด้วยคลื่นอัลตราโซนิค ควรทำอย่างไร?
A: ลดแรงกดในการจับยึดชิ้นงานขณะเชื่อม และปรับแต่งอุปกรณ์จับยึดเพื่อให้ชิ้นงานได้รับการรองรับด้านหลังอย่างเต็มที่ ยืดเวลาการยึด/การระบายความร้อน และปล่อยแรงกดก็ต่อเมื่อพลาสติกเย็นตัวและแข็งตัวแล้วเท่านั้น ความหนาของผนังที่ไม่สม่ำเสมอในชิ้นงานเองก็ทำให้การเสียรูปแย่ลง และควรปรับปรุงตั้งแต่ขั้นตอนการออกแบบ
ถาม: ABS และ PC แตกต่างกันอย่างไรในการเชื่อมด้วยคลื่นอัลตราโซนิค?
A: ABS เป็นวัสดุอสัณฐานที่มีคุณสมบัติการเชื่อมด้วยคลื่นอัลตราโซนิคได้ดีเยี่ยมและหลอมรวมได้ง่าย ในขณะที่ PC ก็เป็นวัสดุอสัณฐานเช่นกัน แต่มีจุดหลอมเหลวสูงกว่าและมีความแข็งมากกว่า จึงต้องการแอมพลิจูดและพลังงานที่สูงกว่า นอกจากนี้ยังไวต่อความเครียดภายใน จึงแนะนำให้ทำการอบอ่อนก่อนการเชื่อม มิฉะนั้นจะเกิดรอยแตกได้ง่าย
ถาม: ฉันจะแก้ไขปัญหาการเชื่อมด้วยคลื่นอัลตราโซนิคที่เปิดๆ ปิดๆ และไม่สม่ำเสมอได้อย่างไร?
A: แก้ไขปัญหาตามลำดับนี้: 1) ความผันผวนของแรงดันไฟฟ้า — ติดตั้งเครื่องควบคุมแรงดันไฟฟ้า; 2) ตรวจสอบว่าแรงดันลมที่จ่ายมีเสถียรภาพหรือไม่; 3) การสึกหรอของลำโพงและการเปลี่ยนแปลงความถี่เรโซแนนซ์ — ตรวจสอบเป็นประจำ; 4) ความแปรปรวนของชิ้นส่วนที่ผลิตในแต่ละล็อต — กำหนดมาตรฐานกระบวนการผลิต; 5) ตรวจสอบว่าระยะห่างในการวางตำแหน่งของอุปกรณ์จับยึดมีความสม่ำเสมอหรือไม่