














คู่มือฉบับสมบูรณ์เกี่ยวกับการตั้งค่าพารามิเตอร์การเชื่อมด้วยคลื่นอัลตราโซนิค: คำอธิบายพารามิเตอร์สำคัญ 14 ประการ (ฉบับปฏิบัติสำหรับวิศวกร)
คู่มือฉบับสมบูรณ์เกี่ยวกับการตั้งค่าพารามิเตอร์การเชื่อมด้วยคลื่นอัลตราโซนิค: คำอธิบายพารามิเตอร์สำคัญ 14 ประการ (ฉบับปฏิบัติสำหรับวิศวกร)
บทความนี้เรียบเรียงโดย หลี่ หยง วิศวกรกระบวนการเชื่อมด้วยคลื่นอัลตราโซนิค บริษัท เซินเจิ้น เฉิงกวน อินเทลลิเจนท์ อัลตราโซนิค อีควิปเมนท์ จำกัด ผู้มีประสบการณ์ 22 ปีในการแก้ไขปัญหาและปรับปรุงผลผลิตในสายการผลิต และส่งมอบโครงการเชื่อมมากกว่า 10,000 โครงการ ครอบคลุมการเชื่อมผลิตภัณฑ์มากกว่า 100,000 ชิ้น เนื้อหาในบทความนี้อ้างอิงจากกรณีศึกษาในสายการผลิตจริงและการตรวจสอบพารามิเตอร์
สารบัญ
- แรงดันการเชื่อม
- เวลาหน่วง 1 (รอการเริ่มต้น)
- เวลาในการเชื่อม
- ระยะเวลาคงแรงดัน (การบ่ม)
- แอมพลิจูด
- การเลือกโหมดการเชื่อม (เวลา/พลังงาน/ความลึก)
- ความเร็วในการลงจอด
- บัฟเฟอร์ลดระดับเครื่องจักร
- แรงกระตุ้น
- เวลาหน่วงสอง (เวลาหน่วงก่อนแรงดัน)
- เวลาการสั่นสะเทือนรอง (สำหรับการทำความสะอาดหัวเชื่อม)
- การปรับละเอียดการเคลื่อนที่ของเครื่องจักร
- การสอบเทียบระดับเครื่องจักร
- ระยะชักรวมของเครื่องจักร
- ตารางอ้างอิงด่วน 14 พารามิเตอร์
- แผนผังการตัดสินใจการปรับแต่งพารามิเตอร์
- คำถามที่พบบ่อย (FAQ)
I. แรงดันในการเชื่อม
ผล
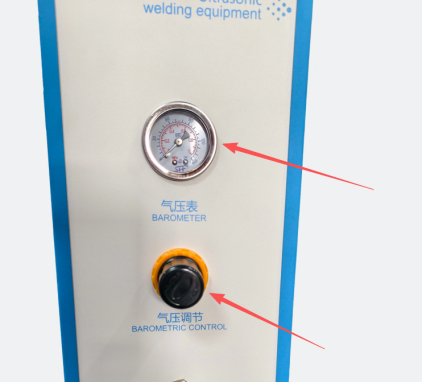
แรงกดในการเชื่อมเป็นสิ่งสำคัญพื้นฐานในการเชื่อมพลาสติก โดยเป็นตัวกำหนดความแน่นของการสัมผัสระหว่างหัวเชื่อมกับชิ้นงาน และส่งผลโดยตรงต่อว่าพลังงานจากการสั่นสะเทือนจะสามารถส่งผ่านไปยังรอยเชื่อมได้อย่างมีประสิทธิภาพหรือไม่
อิทธิพล
- แรงดันไม่เพียงพอ : ชิ้นส่วนบนและชิ้นส่วนล่างไม่ได้ประกบกันอย่างแน่นหนา ส่งผลให้การส่งผ่านพลังงานจากการสั่นสะเทือนไม่ดี และทำให้เกิดรอยเชื่อมที่ไม่สมบูรณ์และความแข็งแรงของรอยเชื่อมไม่เพียงพอได้ง่าย
- ความดันที่มากเกินไป พลาสติกถูกบีบอัดอย่างรุนแรง ส่งผลให้เกิดการเชื่อมติดกันมากเกินไป รอยเชื่อมไม่เรียบ และผลิตภัณฑ์เสียหายหรือเสียรูปทรง
คำแนะนำ
- ควรใช้แรงดันปานกลางสำหรับชิ้นส่วนพลาสติกทั่วไป ควรลดแรงดันลงตามความเหมาะสมสำหรับชิ้นส่วนผนังบางและชิ้นส่วนภายนอก และสามารถเพิ่มแรงดันได้ตามความเหมาะสมสำหรับวัสดุที่แข็งกว่า
ขั้นตอนการแก้ไขปัญหา: ค่อยๆ เพิ่มแรงกดจากต่ำไปสูงจนกว่าจะพบแรงกดที่ทำให้ผลิตภัณฑ์พอดีแน่นสนิท อย่าพยายามทำให้แน่นมากเกินไปจนกลายเป็นว่า "ยิ่งแน่นยิ่งดี"
II. เวลาหน่วง 1 (การรอเริ่มต้น)
ผล
ระยะเวลารอตั้งแต่กดปุ่มเริ่มจนกระทั่งหัวเชื่อมเริ่มเคลื่อนลงและปล่อยคลื่นอัลตราโซนิกนั้น ช่วยให้ผู้ปฏิบัติงานมีเวลาตรวจสอบว่าผลิตภัณฑ์อยู่ในตำแหน่งที่ถูกต้องแล้ว
อิทธิพล
- ความล่าช้าสั้นเกินไป หากเริ่มใช้งานผลิตภัณฑ์ก่อนที่จะวางในตำแหน่งที่ถูกต้อง อาจทำให้มือถูกหนีบหรือผลิตภัณฑ์เคลื่อนที่ ทำให้เกิดอันตรายได้
- ความล่าช้ามากเกินไป ลดระยะเวลาของวงจรการผลิตและส่งผลต่อประสิทธิภาพการใช้กำลังการผลิต
คำแนะนำ
- สำหรับรุ่นที่มีปุ่มกดสองปุ่ม ตัวจับเวลาจะเริ่มทำงานก็ต่อเมื่อกดปุ่มทั้งสองมือพร้อมกัน เพื่อความปลอดภัยในการใช้งาน
- สำหรับผลิตภัณฑ์ทั่วไป ให้ตั้งเวลาไว้ที่ 0.1-0.5 วินาที สำหรับผลิตภัณฑ์ที่ต้องวางและจัดตำแหน่งด้วยตนเอง ให้ขยายเวลาเป็น 0.5-1.0 วินาที
III. เวลาในการเชื่อม
ผล
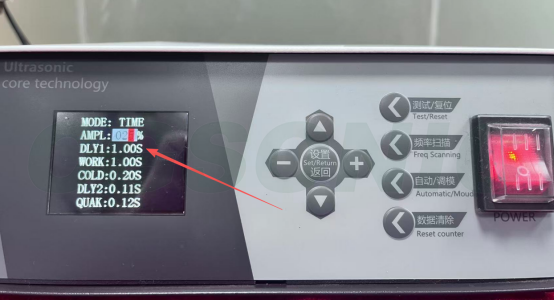
ระยะเวลาการปล่อยคลื่นอัลตราโซนิกจะเป็นตัวกำหนดปริมาณพลาสติกที่หลอมละลาย เวลาในการเชื่อมเป็นพารามิเตอร์ที่ผู้เริ่มต้นให้ความสำคัญมากที่สุด แต่ก็เป็นพารามิเตอร์ที่มักถูกปรับผิดบ่อยที่สุดเช่นกัน
อิทธิพล
- เวลาสั้นเกินไป : การหลอมพลาสติกไม่เพียงพอ การเชื่อมไม่สมบูรณ์ และการบัดกรีไม่ดี
- นานเกินไป การป้อนพลังงานมากเกินไปจะทำให้พลาสติกหลอมเหลวมากเกินไป ส่งผลให้เกิดการไหม้เกรียม การเกิดประกายไฟมากเกินไป และผลิตภัณฑ์เสียรูปทรง
คำแนะนำ
- โดยทั่วไปแล้ว เวลาในการเชื่อมชิ้นส่วนขนาดเล็กและบางจะ... 1-0.4 วินาที สำหรับชิ้นส่วนขนาดกลางและขนาดใหญ่ คือ 0.4-1.2 วินาที และสามารถปรับแต่งได้อย่างละเอียดตามผลลัพธ์ของการเชื่อมจริง
- เริ่มต้นด้วยระยะเวลาสั้นๆ แล้วค่อยๆ เพิ่มขึ้น อย่าตั้งระยะเวลาที่ยาวเกินไปโดยตรง หากสังเกตเห็นรอยไหม้หรือเสี้ยนมากเกินไป ให้ปรับกลับทันที
- สำหรับการทดลองเชื่อมครั้งแรกของรุ่นใหม่หรือวัสดุใหม่ แนะนำให้เริ่มต้นที่ 0.2 วินาที และทดสอบทีละ 0.1 วินาที โดยบันทึกลักษณะและความแข็งแรง
IV. ระยะเวลาคงแรงดัน (การบ่ม)
ผล
หลังจากหยุดการบำบัดด้วยคลื่นอัลตราโซนิคแล้ว ให้กดผลิตภัณฑ์ลงต่อไปเพื่อให้พลาสติกหลอมเหลวเย็นตัวและแข็งตัว การกดค้างไว้ไม่นานพอเป็นสาเหตุทั่วไปของการแตกร้าวและการคืนตัวของรอยเชื่อม
อิทธิพล
- ระยะเวลาการกักเก็บสั้นเกินไป หากเปิดแม่พิมพ์ก่อนที่พลาสติกจะเย็นตัวลง รอยเชื่อมอาจเกิดการคืนตัว แตกร้าว และเบี้ยวได้
- ระยะเวลาการคงแรงดันที่มากเกินไป ทำให้วงจรการผลิตช้าลงและลดประสิทธิภาพการผลิตลง
คำแนะนำ
- สำหรับผลิตภัณฑ์มาตรฐาน การคงแรงดัน เวลาคือ 0.2-0.8 วินาที สำหรับผลิตภัณฑ์ที่มีข้อกำหนดด้านการซีลสูง ควรขยายระยะเวลาการคงแรงดันให้เหมาะสม (เช่น ตัวเรือนกันน้ำ)
- ยิ่งจุดหลอมเหลวของวัสดุสูงขึ้นและรอยเชื่อมหนาขึ้นเท่าใด ระยะเวลาในการคงแรงดันก็ควรจะนานขึ้นเท่านั้น
ว. แอมพลิจูด
ผล
ความแรงของการสั่นของหัวเชื่อมเป็นตัวกำหนดปริมาณพลังงานที่ส่งไปยังชิ้นงานต่อหน่วยเวลา ความแรงของการสั่น ร่วมกับเวลาในการเชื่อมและแรงดัน ถือเป็น "องค์ประกอบสามประการของพลังงาน"
อิทธิพล
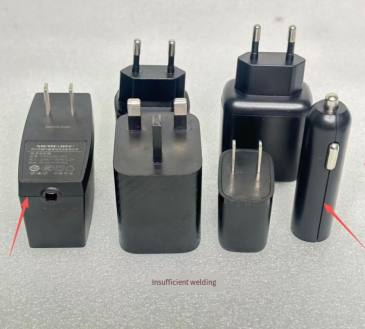
- แอมพลิจูดต่ำ : พลังงานไม่เพียงพอ การเชื่อมไม่แข็งแรง และรอยต่อบัดกรีไม่ดี
- แอมพลิจูดที่มากเกินไป แรงกระแทกนั้นรุนแรงเกินไป ซึ่งอาจทำให้วัสดุไหม้และทำให้ชิ้นส่วนที่มีผนังบางของผลิตภัณฑ์แตกได้ง่าย
คำแนะนำ
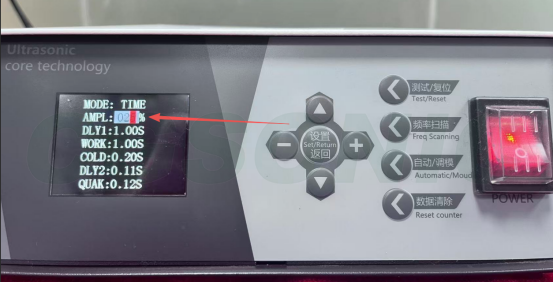
- พลาสติกแข็ง (PC, ABS) ต้องการแอมพลิจูดที่สูงกว่า ( 60%-80% ); PP, PE ที่อ่อนนุ่ม และผ้าไม่ทอใช้แอมพลิจูดที่ต่ำกว่า ( 30%-50% )
- เริ่มจากการปรับระดับกลางของอุปกรณ์ก่อน (โดยปกติคือ 50%) แล้วค่อยๆ ปรับขึ้นหรือลงหากจำเป็น อย่าปรับไปที่ระดับสูงสุดในครั้งเดียว
- การสั่นสะเทือนที่มากเกินไปอาจทำให้เกิดการสึกหรอและความร้อนสูงในหัวเชื่อมได้ ดังนั้นจึงควรตรวจสอบอุณหภูมิของหัวเชื่อมในระหว่างการใช้งานระยะยาว
VI. การเลือกโหมดการเชื่อม (เวลา/พลังงาน/ความลึก)
ผล
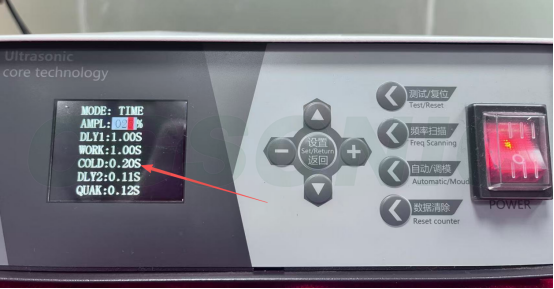
เครื่องเชื่อมอัลตราโซนิกความแม่นยำสูงมีโหมดการทำงานสามโหมด ซึ่งแตกต่างกันที่ "เกณฑ์ผลลัพธ์":
- โหมดเวลา : ปล่อยคลื่นอัลตราซาวนด์ในช่วงเวลาคงที่ (ควบคุมด้วย "วินาที")
- โหมดพลังงาน : ส่งออกพลังงานรวมเพื่อชดเชยความผันผวนของแรงดันไฟฟ้า (ควบคุมโดยหน่วย "จูล")
- โหมดความลึก ควบคุมโดยความลึกของการกดหัวเชื่อมลง (หน่วยเป็นมิลลิเมตร)
สถานการณ์ที่เกี่ยวข้อง
- โหมดเวลา : ขนาดผลิตภัณฑ์ที่คงที่และความสม่ำเสมอของวัสดุที่ดี เป็นโหมดที่ใช้กันทั่วไปมากที่สุด และเป็นตัวเลือกแรกสำหรับผู้เริ่มต้นในการแก้ไขปัญหา
- โหมดพลังงาน : เหมาะสำหรับงานผลิตจำนวนมากที่ต้องการคุณภาพคงที่ และสำหรับโรงงานที่มีแรงดันไฟฟ้าผันผวน
- โหมดขั้นสูง : สถานการณ์ที่มีข้อกำหนดที่เข้มงวดเกี่ยวกับความสูงโดยรวมของผลิตภัณฑ์และปริมาณวัสดุที่ล้นออกมา (เช่น อุปกรณ์อิเล็กทรอนิกส์ที่มีความแม่นยำสูงและอุปกรณ์ทางการแพทย์)
คำแนะนำ
ผู้เริ่มต้นควรใช้โหมดเวลาเพื่อตรวจสอบข้อผิดพลาดก่อน จากนั้นค่อยเปลี่ยนไปใช้โหมดพลังงานหรือโหมดความลึกเมื่อคุ้นเคยแล้ว รุ่นมาตรฐานรองรับเฉพาะโหมดเวลาเท่านั้น หากต้องการรุ่นระดับสูง โปรดติดต่อผู้จำหน่ายอุปกรณ์
VII. ความเร็วในการลงจอด
ผล
ความเร็วในการเคลื่อนที่ลงของแตร. ความเร็วในการเคลื่อนลงส่งผลโดยตรงต่อแรงกระแทกในขณะที่หัวเชื่อมสัมผัสกับชิ้นงาน
อิทธิพล
- ความเร็วในการลงจอดเร็วเกินไป หัวเชื่อมกระแทกกับชิ้นงาน และแรงกระแทกทำให้ชิ้นงานเลื่อน แตก หรือเสียรูปทรง
- อัตราการลดลงนั้นช้าเกินไป : วิธีนี้จะทำให้วงจรการผลิตทั้งหมดยาวนานขึ้นและลดกำลังการผลิตลง
คำแนะนำ
- สำหรับชิ้นส่วนที่ต้องใช้ความแม่นยำสูงหรือชิ้นส่วนที่แตกหักง่าย ควรลดความเร็วในการลงจอดลง ในขณะที่ชิ้นส่วนโครงสร้างทั่วไป สามารถเพิ่มความเร็วได้ตามความเหมาะสม
แนะนำให้เริ่มด้วยการเชื่อมทดลองที่ความเร็ว 50% และปรับความเร็วตามความเหมาะสมโดยพิจารณาจากลักษณะและความแข็งแรงของผลิตภัณฑ์
8. บัฟเฟอร์ลดระดับเครื่องจักร
ผล
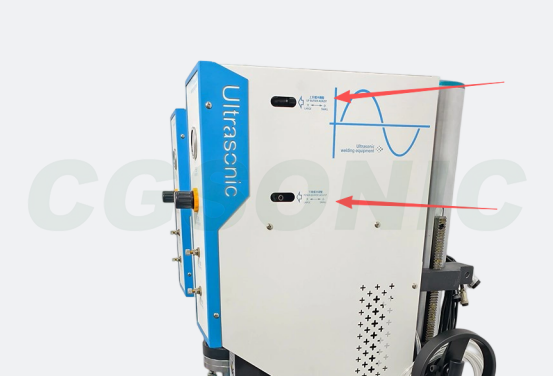
การตั้งค่าการลดความเร็วของกระบอกสูบเมื่อหัวเชื่อมเคลื่อนลงและเข้าใกล้ชิ้นงานนั้น ทำได้โดยใช้ลิ้นปรับความเร็วที่ปลายทั้งสองข้างของกระบอกสูบ ซึ่งจะช่วยลดแรงกระแทกเมื่อหัวเชื่อมสัมผัสกับชิ้นงาน
อิทธิพล
- การรองรับแรงกระแทกไม่เพียงพอ การกระแทกด้วยความเร็วสูงของหัวเชื่อมกับชิ้นงานอาจทำให้ชิ้นงานเคลื่อนที่ เกิดรอยแตก หรือการวางตำแหน่งผิดพลาด และอาจเกิดรอยบุ๋มบนชิ้นส่วนภายนอกได้ง่าย
- บัฟเฟอร์มากเกินไป อัตราการลดลงช้าเกินไป ทำให้วงจรการผลิตยาวนานขึ้นและลดกำลังการผลิตลง
คำแนะนำ
- โดยปกติแล้ว การปรับบัฟเฟอร์จะทำได้ที่วาล์วปรับบัฟเฟอร์ที่ปลายทั้งสองด้านของกระบอกสูบ การหมุนตามเข็มนาฬิกาจะเพิ่มบัฟเฟอร์ และการหมุนทวนเข็มนาฬิกาจะลดบัฟเฟอร์ลง
- เพิ่มขนาดบัฟเฟอร์สำหรับชิ้นส่วนภายนอก ชิ้นส่วนที่มีความแม่นยำสูง และชิ้นส่วนที่แตกหักง่าย ลดขนาดบัฟเฟอร์ให้เหมาะสมสำหรับชิ้นส่วนโครงสร้างทั่วไป เพื่อปรับปรุงเวลาในการผลิต
- การหน่วงเวลาและการลดความเร็วเป็นสองพารามิเตอร์ที่ทำงานร่วมกัน การปรับพารามิเตอร์ใดพารามิเตอร์หนึ่งเพียงอย่างเดียวจะมีผลจำกัด
9. แรงดันกระตุ้น
ผล
คลื่นอัลตราโซนิกจะถูกส่งออกมาก็ต่อเมื่อหัวเชื่อมสัมผัสกับชิ้นงานด้วยแรงกดที่กำหนดไว้เท่านั้น แรงกดที่ทำให้เกิดการทำงานนี้เทียบเท่ากับ "สวิตช์ยืนยันความพอดี"
อิทธิพล
- แรงกดไกปืนสูงเกินไป : การกระตุ้นด้วยคลื่นอัลตราโซนิคเริ่มต้นก่อนที่แรงดันจะถูกบีบอัดอย่างเต็มที่ ทำให้เกิดการลื่นไถลจากการสั่นสะเทือนและการบัดกรีที่ไม่ดี
- แรงกดไกปืนต่ำเกินไป มันจะเริ่มสั่นก่อนที่จะเชื่อมติดกันอย่างสมบูรณ์ ส่งผลให้รอยเชื่อมไม่มั่นคง
คำแนะนำ
- แรงดันในการกระตุ้นควรต่ำกว่าแรงดันการเชื่อมจริงเล็กน้อย เพื่อให้แน่ใจว่าผลิตภัณฑ์เชื่อมติดกันอย่างสมบูรณ์ก่อนเริ่มการบำบัดด้วยคลื่นอัลตราโซนิค
- เฉพาะรุ่นระดับไฮเอนด์ (เช่น ที่ ซีรี่ส์ HS และซีรี่ส์ P3 รองรับฟังก์ชันการกระตุ้นด้วยแรงกด รุ่นทั่วไปไม่มีตัวเลือกนี้
10. เวลาหน่วงสอง (Preload Delay)
ผล
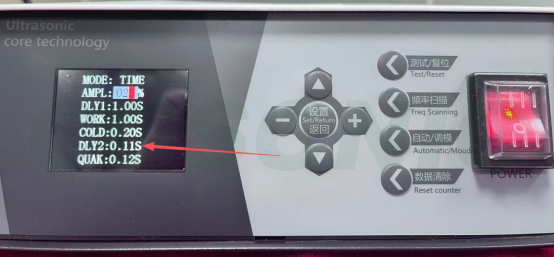
ช่วงเวลาหน่วงระหว่างที่หัวเชื่อมเคลื่อนลงและสัมผัสกับชิ้นงานกับการเริ่มปล่อยคลื่นอัลตราโซนิก ช่วยให้ชิ้นงานยึดติดและคงตัวภายใต้แรงกดได้อย่างสมบูรณ์ก่อนที่การสั่นสะเทือนจะเริ่มต้นขึ้น ซึ่งเรียกอีกอย่างว่าช่วงเวลาหน่วงก่อนแรงกด (pre-pressure delay)
อิทธิพล
- ความล่าช้าสั้นเกินไป ผลิตภัณฑ์เริ่มสั่นก่อนที่จะเชื่อมติดกันอย่างสมบูรณ์ ทำให้เกิดการลื่นไถล การเชื่อมที่ไม่ดี และรอยเชื่อมที่ไม่มั่นคง
- ความล่าช้ามากเกินไป วงจรการผลิตจะยาวนานขึ้น และแรงกดดันอย่างต่อเนื่องอาจทำให้ผลิตภัณฑ์เสียรูปทรงหรือเสียหายได้
คำแนะนำ
- สำหรับสินค้าทั่วไป เวลาควรอยู่ที่ 0.05-0.2 วินาที สำหรับสินค้าหรือผลิตภัณฑ์ขนาดใหญ่ที่ต้องมีการอัดและยึดติดล่วงหน้า ควรขยายเวลาให้เหมาะสม 2-0.5 วินาที .
- ใช้ร่วมกับการกดไกปืนเพื่อตรวจสอบให้แน่ใจว่าผลิตภัณฑ์เข้าที่อย่างเหมาะสมก่อนเปิดใช้งานคลื่นอัลตราโซนิค
- เวลาหน่วง 1 เทียบกับ เวลาหน่วง 2 : อย่างแรกคือระยะเวลารอตั้งแต่ "กดปุ่มจนกระทั่งลง" (เพื่อความปลอดภัยของผู้ใช้งาน) และอย่างที่สองคือระยะเวลารอตั้งแต่ "สัมผัสผลิตภัณฑ์จนกระทั่งเริ่มสั่น" (เพื่อให้แน่ใจว่ากระชับพอดี)
11. เวลาการสั่นสะเทือนครั้งที่สอง (เพื่อทำความสะอาดหัวเชื่อม)
ผล
หลังจากทำการเชื่อมเสร็จและรักษาแรงดันไว้แล้ว จะมีการปล่อยคลื่นอัลตราโซนิกออกมาอีกครั้งในช่วงเวลาสั้นๆ เพื่อสลัดเศษผลิตภัณฑ์หรือตะกรันที่ติดอยู่กับหัวเชื่อมออก ป้องกันไม่ให้หัวเชื่อมติดกับวัสดุและส่งผลกระทบต่อรอบการเชื่อมถัดไป บางรุ่นเรียกกระบวนการนี้ว่า "การสั่นเพื่อถอดแบบ" หรือ "เวลาทำความสะอาดหัวเชื่อม"
อิทธิพล
- เวลาสั้นเกินไป เศษโลหะหรือผลิตภัณฑ์ติดอยู่บนหัวเชื่อม ส่งผลต่อตำแหน่งและคุณภาพการเชื่อมในครั้งต่อไป
- เวลาที่มากเกินไป : สิ้นเปลืองพลังงาน อาจทำให้อุณหภูมิหัวเชื่อมสูงเกินไป และเร่งการสึกหรอของหัวเชื่อม
คำแนะนำ
- วัสดุที่ยึดติดได้ง่าย (เช่น PP และ PE) จำเป็นต้องมีการเขย่าและปล่อยซ้ำอีกครั้ง ในขณะที่พลาสติกแข็งโดยทั่วไปจะยึดติดได้ยาก
- การตั้งค่าปกติคือ 05-0.2 วินาที สำหรับวัสดุที่เหนียวง่าย ให้ปรับเวลาให้เหมาะสม สำหรับผลิตภัณฑ์ที่ไม่ติด ให้ตั้งค่าเป็น 0 เพื่อปิดใช้งานฟังก์ชันนี้
12. การปรับแต่งจังหวะการทำงานของเครื่องจักรอย่างละเอียด
ผล
การปรับระยะการเคลื่อนที่ในแนวดิ่งของหัวเชื่อมอย่างละเอียดนั้นใช้เพื่อควบคุมตำแหน่งสัมผัสและความลึกของการเชื่อมระหว่างจุดต่ำสุดของหัวเชื่อมกับพื้นผิวของชิ้นงานอย่างแม่นยำ โดยปกติจะทำได้โดยใช้สกรูจำกัดหรือปุ่มปรับสเกล
อิทธิพล
- โรคหลอดเลือดสมองมากเกินไป : การกดหัวเชื่อมลงลึกเกินไป ส่งผลให้เกิดการเชื่อมมากเกินไป เกิดประกายไฟ และผลิตภัณฑ์เสียหายหรือเสียรูปทรง
- ภาวะหลอดเลือดสมองตีบไม่เพียงพอ หัวเชื่อมไม่สัมผัสกับชิ้นงานอย่างเหมาะสม หรือแรงกดไม่เพียงพอ ส่งผลให้การเชื่อมไม่สมบูรณ์และได้ความแข็งแรงของการเชื่อมไม่เพียงพอ
คำแนะนำ
- ขั้นแรก ปรับระยะการลากโดยรวมแบบคร่าวๆ ก่อน จากนั้นจึงปรับแบบละเอียดเพื่อกำหนดตำแหน่งให้แม่นยำยิ่งขึ้น
- การปรับแต่ละครั้งไม่ควรเกิน 1 มม. ในระหว่างการปรับแต่ง ควรทำการทดสอบการเชื่อม และควรยืนยันผลลัพธ์โดยการตรวจสอบทั้งลักษณะที่ปรากฏและความแข็งแรง
- หลังจากเปลี่ยนผลิตภัณฑ์หรือหัวเชื่อมแล้ว ต้องทำการปรับเทียบระยะการเคลื่อนที่อย่างละเอียดอีกครั้ง
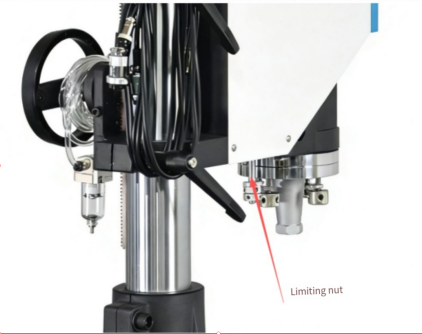
13. การปรับเทียบระดับเครื่องจักร
ผล
การจัดแนวให้ขนานกันระหว่างพื้นผิวการทำงานของหัวเชื่อมและพื้นผิวการทำงานของแม่พิมพ์/อุปกรณ์จับยึดด้านล่าง ช่วยให้มั่นใจได้ว่าแรงกดในการเชื่อมจะกระจายอย่างสม่ำเสมอทั่วทั้งรอยเชื่อม ซึ่งเป็นพื้นฐานในการรับประกันคุณภาพการเชื่อมที่สม่ำเสมอ
อิทธิพล
- การเบี่ยงเบนในแนวนอน : ด้านหนึ่งของรอยเชื่อมเชื่อมแน่นเกินไป ในขณะที่อีกด้านหนึ่งเชื่อมไม่แน่นพอ ส่งผลให้ความแข็งแรงของรอยเชื่อมไม่สม่ำเสมอ และผลิตภัณฑ์เสียรูปได้ง่าย
คำแนะนำ
- โดยทั่วไป การจัดแนวให้ได้ระนาบจะทำได้โดยการปรับสกรูระดับบนขายึดหัวเชื่อม
- ต้องทำการปรับระดับใหม่หลังจากเปลี่ยนหัวเชื่อม เปลี่ยนแม่พิมพ์ด้านล่าง หรือเคลื่อนย้ายเครื่องจักร
- สามารถทดสอบการกระจายแรงดันได้โดยใช้ กระดาษไวต่อแรงกด หรือ ใช้แผ่นฟอยล์อลูมิเนียมเพื่อตรวจสอบว่าอยู่ในแนวราบหรือไม่
- ต้องทำการปรับระดับหลังจากเปลี่ยนหัวเชื่อมหรือแม่พิมพ์ทุกครั้ง และในระหว่างการผลิต ควรตรวจสอบระดับอย่างสม่ำเสมอ (รายสัปดาห์หรือรายเดือน) และควรปรับแก้ไขหากพบความเบี่ยงเบนใดๆ โดยทันที
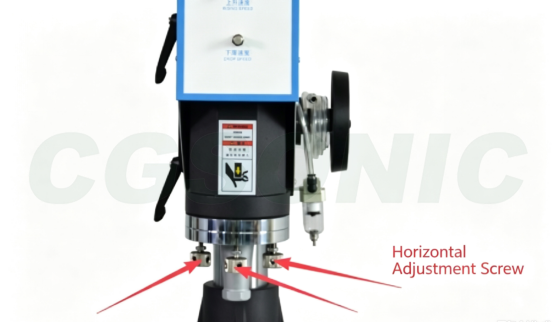
XIV. ระยะชักรวมของเครื่องจักร
ผล
ควบคุมช่วงการเคลื่อนที่ทั้งหมดของตัวเครื่องขณะขึ้นหรือลง ใช้เพื่อปรับระยะห่างเริ่มต้นและแรงกดลงสูงสุดระหว่างหัวเชื่อมกับชิ้นงาน และเพื่อกำหนดช่วงความสูงของชิ้นงานที่สามารถปรับได้
อิทธิพล
- ภาวะหลอดเลือดสมองตีบมากเกินไป หัวเชื่อมเลื่อนลงต่ำเกินไป ทำให้เวลาในการทำงานเพิ่มขึ้น และอาจเกินช่วงการเคลื่อนที่ที่มีประสิทธิภาพของกระบอกสูบ
- ระยะชักรวมไม่เพียงพอ หัวเชื่อมไม่สามารถเข้าถึงชิ้นงานได้ หรือความลึกในการเชื่อมไม่เพียงพอ ส่งผลให้เกิดการเชื่อมเย็น
คำแนะนำ
- เมื่อเปลี่ยนไปใช้ผลิตภัณฑ์ที่มีความสูงแตกต่างกัน จะต้องตั้งค่าระยะการเคลื่อนที่ทั้งหมดใหม่
- หัวเชื่อมจะถูกตั้งค่าตามความสูงของผลิตภัณฑ์ เพื่อให้แน่ใจว่าสามารถยกและวางผลิตภัณฑ์ได้อย่างง่ายดายเมื่ออยู่ในจุดสูงสุด และสามารถทำการเชื่อมให้เสร็จสมบูรณ์ได้เมื่ออยู่ในจุดต่ำสุด
- ขั้นแรก ให้ปรับระยะการเคลื่อนที่โดยรวมอย่างคร่าวๆ ก่อน จากนั้นจึงปรับระยะการเคลื่อนที่อย่างละเอียดเพื่อให้ได้ตำแหน่งที่แม่นยำ
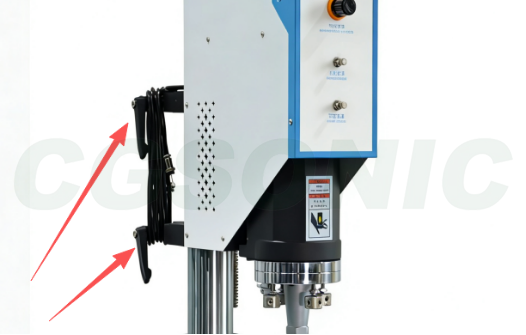
ตารางอ้างอิงด่วน 14 พารามิเตอร์
| หมายเลขซีเรียล | พารามิเตอร์ | ช่วงราคาที่เหมาะสม | ผลกระทบของการปรับตัว | ผลของการลด |
| 1 | แรงดันการเชื่อม | ขนาดกลาง (ขึ้นอยู่กับรุ่น) | การเชื่อมมากเกินไป ความเสียหายจากแรงดัน และการเสียรูป | การบัดกรีไม่ดี ความแข็งแรงไม่เพียงพอ |
| 2 | เวลาหน่วง 1 | 0.1-0.5 วินาที | กำลังการผลิตลดลง | กดลง ผลิตภัณฑ์เคลื่อนที่ |
| 3 | เวลาในการเชื่อม | 0.1-1.2 วินาที | ไหม้เกรียม มีหนาม ผิดรูป | การบัดกรีไม่ดี ความแข็งแรงไม่เพียงพอ |
| 4 | ระยะเวลาการถือครอง | 0.2-0.8 วินาที | ชะลอความเร็วลง | รอยเชื่อมแตกร้าวและสปริงตัวกลับ |
| 5 | แอมพลิจูด | 30%-80% | วัสดุที่กำลังลุกไหม้ ผนังบางๆ แตกร้าว | การบัดกรีไม่ดี การเชื่อมต่อไม่แน่น |
| 6 | โหมดการเชื่อม | เวลา/พลังงาน/ความลึก | เลือกตามสถานการณ์ | |
| 7 | ความเร็วในการลงจอด | 30%-70% | การเคลื่อนตัวของผลิตภัณฑ์ รอยแตก | ชะลอความเร็วลง |
| 8 | บัฟเฟอร์ที่ร่วงหล่น | ตำแหน่งวาล์ว 1-3 รอบ | ชะลอความเร็วลง | แรงกระแทก, รอยบุ๋ม |
| 9 | แรงกระตุ้น | ต่ำกว่าแรงดันการเชื่อมเล็กน้อย | การเลื่อนหลุด รอยเชื่อมเย็น | การแกว่งตัวก่อนกำหนดและความไม่เสถียร |
| 10 | เวลาหน่วง 2 | 0.05-0.5 วินาที | จังหวะช้าลง การบาดเจ็บจากการถูกบีบอัด | การเลื่อนหลุด รอยเชื่อมเย็น |
| 11 | การสั่นสะเทือนรอง | 0.05-0.2 วินาที | อุณหภูมิหัวเชื่อมสูงขึ้นและสึกหรอ | การยึดติด, การเยื้องตำแหน่ง |
| 12 | มีการปรับเปลี่ยนกำหนดการเดินทางเล็กน้อย | ขั้นตอน 0.1 มม. | การบัดกรีมากเกินไป ความเสียหายจากแรงกด | การสัมผัสไม่ดี การบัดกรีไม่ดี |
| 13 | การสอบเทียบแนวนอน | การทดสอบกระดาษไวต่อแรงกด | ต้องสวมเครื่องแบบ | |
| 14 | กำหนดการเดินทางทั้งหมด | ขึ้นอยู่กับความสูงของผลิตภัณฑ์ | จังหวะช้าลง, การเคลื่อนที่เกินระยะ | ไม่สามารถเชื่อมได้ เชื่อมไม่ดี |
แผนผังการตัดสินใจการปรับแต่งพารามิเตอร์
เมื่อพบความผิดปกติในการเชื่อม การตรวจสอบตามลำดับต่อไปนี้สามารถแก้ไขปัญหาได้ถึง 90%:
① การอบแห้งวัตถุดิบ (ABS/PC 80-100°C, 2-4 ชั่วโมง) → ② ระยะห่างและการจัดวางชิ้นงาน → ③ สภาพหัวเชื่อม/ฐานแม่พิมพ์ (การสึกหรอ การสั่นสะเทือน ระดับ) → ④ พารามิเตอร์หลักสามประการ: แรงดัน เวลา และแอมพลิจูด → ⑤ พารามิเตอร์รอง เช่น การรักษาแรงดัน การบัฟเฟอร์ และระยะชัก
ขั้นแรก ให้ตัดปัญหาหลักสามประเภทออกไปก่อน: วัสดุ การจัดวาง และแม่พิมพ์ ก่อนที่จะปรับพารามิเตอร์ การทำสลับลำดับนี้จะทำให้เสียเวลาไปในทิศทางที่ผิด
ขั้นตอนการดีบักทั่วไป
- ขั้นแรก ตรวจสอบให้แน่ใจว่าหัวเชื่อมและอุปกรณ์ยึดแม่พิมพ์ด้านล่างติดตั้งเข้าที่แล้ว และตำแหน่งของผลิตภัณฑ์ไม่ผิดเพี้ยน
- ตั้งค่าแรงดันและความกว้างของการเชื่อมไว้ที่ค่าปานกลางในตอนเริ่มต้น จากนั้นค่อยๆ เพิ่มเวลาในการเชื่อม
- ขั้นแรก ตรวจสอบลักษณะภายนอก: ดูว่ามีการไหม้ รอยขีดข่วน หรือรอยบุบหรือไม่ จากนั้นทำการทดสอบการแตกหักเพื่อตรวจสอบความแข็งแรงของรอยเชื่อม
- ความแรงไม่เพียงพอ: ควรค่อยๆ เพิ่มเวลาหรือความแรงทีละน้อย และหลีกเลี่ยงการปรับพารามิเตอร์มากเกินไปในคราวเดียว
- หากวัสดุเชื่อมไหม้หมดแล้ว ให้ลดเวลา ความกว้าง หรือแรงกดลง
- เมื่อปรับค่าพารามิเตอร์ต่างๆ เรียบร้อยแล้ว ให้บันทึกสูตรไว้เพื่อใช้ในครั้งต่อไปเมื่อเปลี่ยนผลิตภัณฑ์
ข้อผิดพลาดทั่วไปในการดีบัก
- พวกเขาตั้งเวลาและระดับความแรงให้สูงสุดทันที ซึ่งส่งผลเสียต่อผลิตภัณฑ์โดยตรง
- การตรวจสอบเฉพาะลักษณะภายนอกของรอยเชื่อมโดยไม่ทำการทดสอบการแตกหัก จะทำให้พบพื้นที่เชื่อมที่ไม่ได้มาตรฐานเป็นจำนวนมาก
- ปรับเฉพาะเวลาโดยไม่คำนึงถึงการประสานงานของแรงดัน ความกว้าง และการคงแรงดัน
- มีการเปลี่ยนแปลงวัตถุดิบที่นำมาใช้ แต่ยังคงใช้พารามิเตอร์เดิม ส่งผลให้เกิดข้อบกพร่องในล็อตการผลิต
- หากไม่บันทึกสูตร คุณจะต้องเริ่มต้นใหม่ทุกครั้งที่เปลี่ยนผลิตภัณฑ์ ซึ่งไม่มีประสิทธิภาพและมีโอกาสเกิดข้อผิดพลาดสูง
คำถามที่พบบ่อย (FAQ)
ถาม: เมื่อปรับพารามิเตอร์การเชื่อมด้วยคลื่นอัลตราโซนิค ควรเริ่มต้นจากพารามิเตอร์ใดก่อน?
A: เราแนะนำให้ปฏิบัติตามหลักการ "จัดตำแหน่งก่อน แล้วค่อยปรับพารามิเตอร์" ขั้นแรก ตรวจสอบให้แน่ใจว่าหัวเชื่อมและแม่พิมพ์ด้านล่างติดตั้งเข้าที่แล้ว และวางผลิตภัณฑ์ในตำแหน่งที่ถูกต้อง จากนั้น ตั้งค่าแรงดันและแอมพลิจูดไว้ที่ระดับปานกลาง และค่อยๆ เพิ่มเวลาในการเชื่อม ตรวจสอบลักษณะภายนอกก่อน (ไม่มีรอยไหม้ รอยขรุขระ หรือรอยกด) แล้วทำการทดสอบการแตกหักเพื่อตรวจสอบความแข็งแรง การตั้งค่าเวลาและแอมพลิจูดไปที่ระดับสูงสุดในครั้งเดียวเป็นข้อผิดพลาดทั่วไปสำหรับผู้เริ่มต้น และจะทำให้ผลิตภัณฑ์เสียหายโดยตรง
ถาม: การตั้งค่าเวลาในการเชื่อมที่เหมาะสมคือเท่าใด?
A: ไม่มีค่าตายตัวครับ ขึ้นอยู่กับความหนาของผนังชิ้นงาน วัสดุ และพื้นที่เชื่อม โดยทั่วไปสำหรับชิ้นส่วนขนาดเล็กและบาง จะอยู่ที่ 0.1-0.4 วินาที สำหรับชิ้นส่วนขนาดกลางถึงใหญ่ จะอยู่ที่ 0.4-1.2 วินาที หลักการปรับคือ เริ่มจากเวลาสั้นๆ แล้วค่อยๆ เพิ่มขึ้น หากเกิดการไหม้หรือครีบมากเกินไป ให้ปรับกลับทันที ข้อผิดพลาดที่พบบ่อยที่สุดของมือใหม่คือการตั้งเวลาเกิน 1.5 วินาทีในครั้งเดียว ซึ่งจะทำให้วัสดุไหม้ทะลุ
ถาม: ฉันจะปรับเปอร์เซ็นต์แอมพลิจูดได้อย่างไร?
A: พลาสติกแข็ง (PC, ABS) ต้องการค่าแอมพลิจูดที่สูงกว่า (60%-80%) ในขณะที่พลาสติกอ่อน (PP, PE, ผ้าไม่ทอ) ควรใช้ค่าแอมพลิจูดที่ต่ำกว่า (30%-50%) แนะนำให้เริ่มต้นด้วยการตั้งค่าระดับกลางของอุปกรณ์ (โดยทั่วไปคือ 50%) แล้วค่อยปรับเพิ่มหรือลดหากเกิดปัญหา อย่าเริ่มต้นด้วยค่าแอมพลิจูดสูงสุดทันที ค่าแอมพลิจูดที่มากเกินไปจะทำให้ชิ้นส่วนผนังบางแตกและเร่งการสึกหรอของหัวเชื่อม
ถาม: ฉันจะเลือกโหมดใดระหว่างโหมดเวลา โหมดพลังงาน และโหมดความลึก?
A: โหมดเวลาจะปล่อยคลื่นอัลตราซาวนด์เป็นระยะเวลาคงที่ เหมาะสำหรับผลิตภัณฑ์ที่มีขนาดคงที่และวัสดุมีความสม่ำเสมอดี เป็นโหมดที่ใช้กันมากที่สุด โหมดพลังงานจะปล่อยพลังงานทั้งหมด ซึ่งสามารถชดเชยความผันผวนของแรงดันไฟฟ้าจากแหล่งจ่ายไฟ และเหมาะสำหรับการผลิตจำนวนมากที่ต้องการคุณภาพที่คงที่ โหมดความลึกจะควบคุมความลึกของหัวเชื่อม เหมาะสำหรับสถานการณ์ที่มีข้อกำหนดที่เข้มงวดเกี่ยวกับความสูงโดยรวมของผลิตภัณฑ์และการล้นของวัสดุ ผู้เริ่มต้นควรเริ่มด้วยโหมดเวลาสำหรับการแก้ไขปัญหา และเพื่อความเสถียรในการผลิตจำนวนมาก ควรให้ความสำคัญกับโหมดพลังงานหรือโหมดความลึก
ถาม: ความแตกต่างระหว่างแรงกดทริกเกอร์, เวลาหน่วงหนึ่ง และเวลาหน่วงสอง คืออะไร?
A: พารามิเตอร์ทั้งสามนี้ควบคุมลำดับการเริ่มต้นการเชื่อม เวลาหน่วงแรกคือเวลาที่รอตั้งแต่กดปุ่มจนกระทั่งหัวเชื่อมเคลื่อนลงมา (0.1-0.5 วินาที) ซึ่งช่วยให้ผู้ปฏิบัติงานตรวจสอบได้ว่าผลิตภัณฑ์มีความเสถียรแล้ว เวลาหน่วงที่สอง คือช่วงเวลาหน่วงก่อนการกด (0.05-0.5 วินาที) นับตั้งแต่หัวเชื่อมกดลงบนชิ้นงานจนถึงเริ่มปล่อยคลื่นอัลตราโซนิค ซึ่งช่วยให้ชิ้นงานยึดติดได้อย่างสมบูรณ์ แรงกดไกปืน การเริ่มต้นการทำงานของอัลตราโซนิกจะเกิดขึ้นก็ต่อเมื่อหัวเชื่อมสัมผัสกับแรงดันที่ตั้งไว้เท่านั้น (มีเฉพาะในรุ่นระดับสูง) เพื่อให้แน่ใจว่ามีการยึดติดก่อนที่การสั่นสะเทือนจะเริ่มต้น การใช้พารามิเตอร์ทั้งสามนี้ร่วมกันสามารถป้องกันความผิดปกติ เช่น แรงกดที่มือ การลื่นไถล และการเชื่อมที่ไม่สมบูรณ์ได้
ถาม: จุดประสงค์ของเวลาการสั่นสะเทือนรอง (เวลาทำความสะอาดหัวเชื่อม) คืออะไร?
A: หลังจากเชื่อมเสร็จแล้ว จะมีการปล่อยคลื่นอัลตราโซนิกออกมาอีกครั้งในช่วงเวลาสั้นๆ เพื่อกำจัดเศษวัสดุหรือวัสดุหลอมเหลวที่เกาะติดอยู่กับหัวเชื่อม ป้องกันไม่ให้วัสดุเกาะติดส่งผลต่อตำแหน่งในการเชื่อมรอบต่อไป การตั้งค่านี้จำเป็นสำหรับวัสดุ PP และ PE ที่เกาะติดได้ง่าย สำหรับพลาสติกแข็ง (ABS, PC) ซึ่งโดยทั่วไปแล้วเกาะติดได้ยาก การตั้งค่าเป็น 0 ก็เป็นที่ยอมรับได้ โดยทั่วไปจะใช้การตั้งค่า 0.05-0.2 วินาที การตั้งค่าที่นานเกินไปจะทำให้หัวเชื่อมสึกหรอเร็วขึ้นและอุณหภูมิสูงขึ้น
ถาม: ฉันควรบันทึกสูตรอาหารหลังจากปรับค่าพารามิเตอร์แล้วหรือไม่?
- A: การบันทึกการตั้งค่าเป็นสิ่งสำคัญ หลังจากปรับพารามิเตอร์สำหรับแต่ละผลิตภัณฑ์แล้ว แนะนำให้บันทึกไว้ในอุปกรณ์โดยใช้ชื่อสูตร (เช่น "สูตร ABS-shell-A1") วิธีนี้จะช่วยให้สามารถใช้งานได้โดยตรงเมื่อเปลี่ยนผลิตภัณฑ์ โดยไม่ต้องปรับตั้งค่าใหม่ทุกครั้ง เมื่อเปลี่ยนล็อตของวัสดุฉีดขึ้นรูป พารามิเตอร์จะต้องได้รับการตรวจสอบใหม่ ไม่สามารถใช้สูตรเดิมได้โดยตรง